Pусский
 English
 русский
 Español

Получить цену
Получить цену
 Домой / Новости / Новости отрасли / Как сравниваются машины для точечной сварки шпилек в различных отраслях промышленности?
 2026.08.20
 Новости отрасли
Крепление компонентов к металлическим панелям без сверления или клепки стало стандартным требованием в производстве листового металла, судостроении и строительстве. Вот где машина для точечной сварки шпилек играет центральную роль, обеспечивая быстрое соединение с низкой деформацией между шпилькой и поверхностью основного металла с использованием контролируемого электрического разряда, а не непрерывного дугового нагрева.
В отличие от традиционной контактной или MIG-сварки, точечная сварка шпилек концентрирует энергию в очень коротком цикле, обычно менее одной секунды, что ограничивает зоны термического воздействия и сохраняет обратную сторону тонких панелей практически незамеченной. Эта особенность сделала этот процесс популярным при сборке кузовов автомобилей, изготовлении воздуховодов для систем отопления, вентиляции и кондиционирования воздуха и облицовке нержавеющей сталью, где качество обработки поверхности имеет такое же значение, как и прочность соединения.
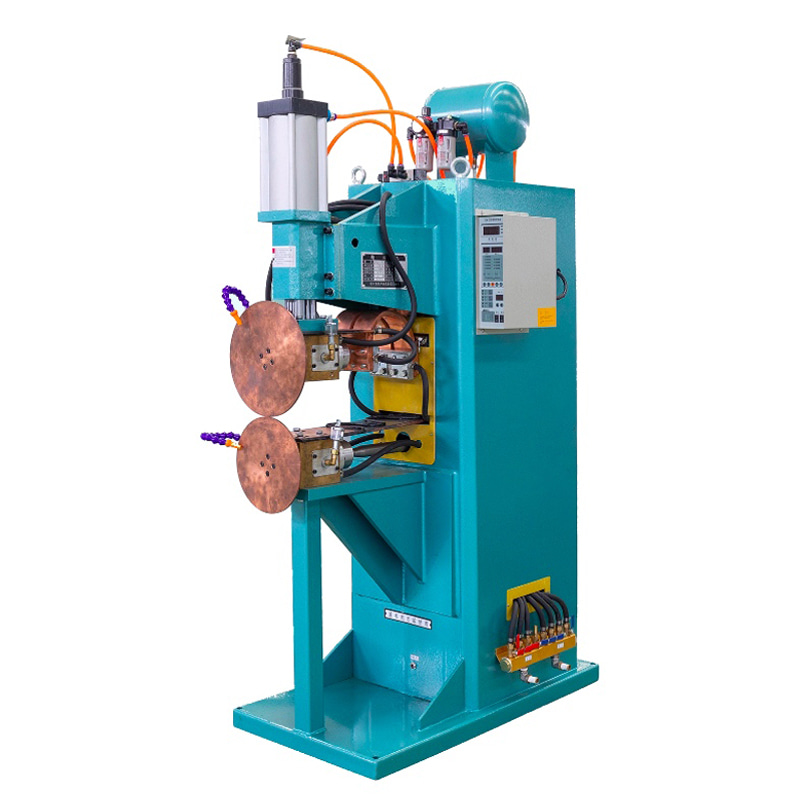
В этом пространстве доминируют две широкие категории оборудования: стационарное и полуавтоматическое. машины для точечной сварки шпилек предназначен для производственных линий больших объемов и портативные аппараты для точечной сварки Создан для полевого обслуживания, технического обслуживания и мелкосерийных производственных работ. Понимание того, где каждый из них подходит, сокращает время простоя, снижает количество доработок и повышает общую пропускную способность цеха.
Независимо от размера машины, основная последовательность приварки шпилек следует единой схеме. Распознавание каждого этапа помогает операторам диагностировать слабые сварные швы и правильно регулировать параметры, а не гадать о настройках.
При подготовке поверхности из зоны контакта удаляются оксидные слои, покрытия и влага, поскольку загрязнения являются основной причиной пористости готового соединения. При позиционировании шпилька выравнивается перпендикулярно основному металлу с помощью подпружиненного патрона или магнитного держателя, после чего машина рисует короткую вспомогательную дугу, чтобы расплавить неглубокую ванну на обеих поверхностях. Затем шпильку погружают в ванну расплава под контролируемым давлением, и соединение затвердевает в течение миллисекунд после отключения тока.
Время цикла напрямую влияет на ежедневную производительность, особенно на производственных линиях, где за смену привариваются сотни шпилек. В приведенной ниже таблице отражена типичная средняя продолжительность цикла, наблюдаемая для распространенных категорий оборудования в стандартных условиях эксплуатации.
Автоматические и полуавтоматические машины получают преимущество в скорости благодаря предварительно установленным графикам сварки, которые исключают необходимость ручного определения времени, в то время как портативные устройства остаются медленнее по своей конструкции, поскольку они отдают приоритет маневренности и доступности поля, а не чистой производительности.
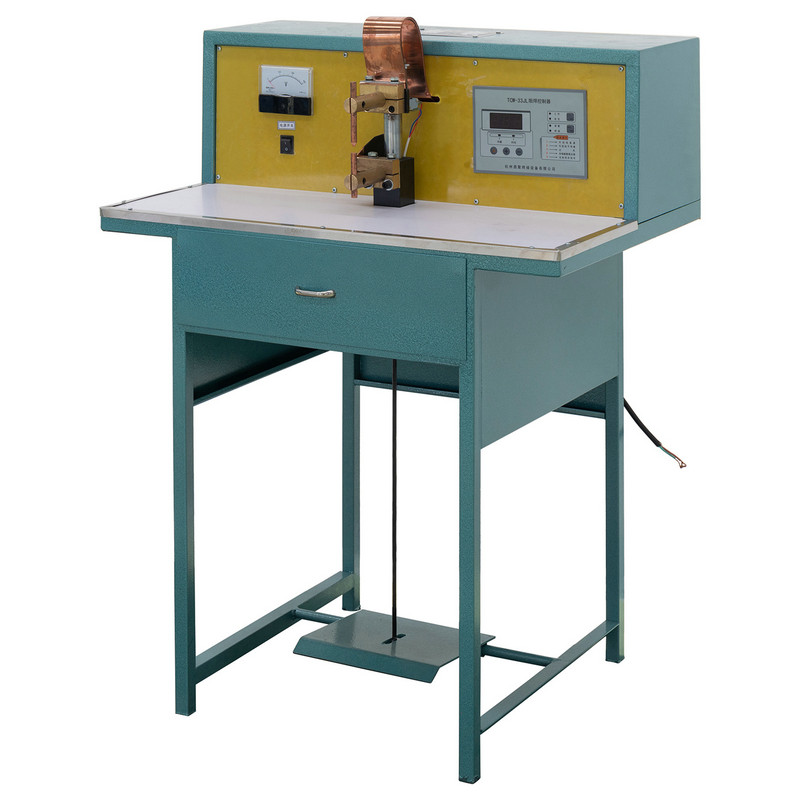
Настольный или стационарный аппарат для точечной сварки шпилек предназначен для повторяющихся высокоточных задач по креплению, когда заготовка подводится к аппарату, а не наоборот. Эти системы обычно включают в себя фиксированный электродный рычаг, ножную педаль или пневматический привод, а также цифровой таймер, который фиксирует ток, глубину погружения и время выдержки после калибровки.
Предприятия, производящие корпуса, шкафы или панели в сборе, получают выгоду от этой конфигурации, поскольку операторы могут обрабатывать большие партии без повторной настройки параметров между деталями. Жесткая рама также уменьшает смещение электрода, что обеспечивает точность размещения сварного шва с точностью до миллиметра в течение тысяч последовательных циклов.
| Атрибут | Типичный диапазон | Производственная выгода |
|---|---|---|
| Шпилька Diameter Capacity | от 3 мм до 10 мм | Подходит для большинства размеров крепежа для панелей. |
| Рабочий цикл | от 60% до 80% | Выдерживает длительную непрерывную работу |
| Тип управления | Цифровой таймер или микропроцессор | Воспроизводимое качество сварки |
| Типичная обстановка | Стационарная рабочая станция | Сокращение времени настройки на партию |
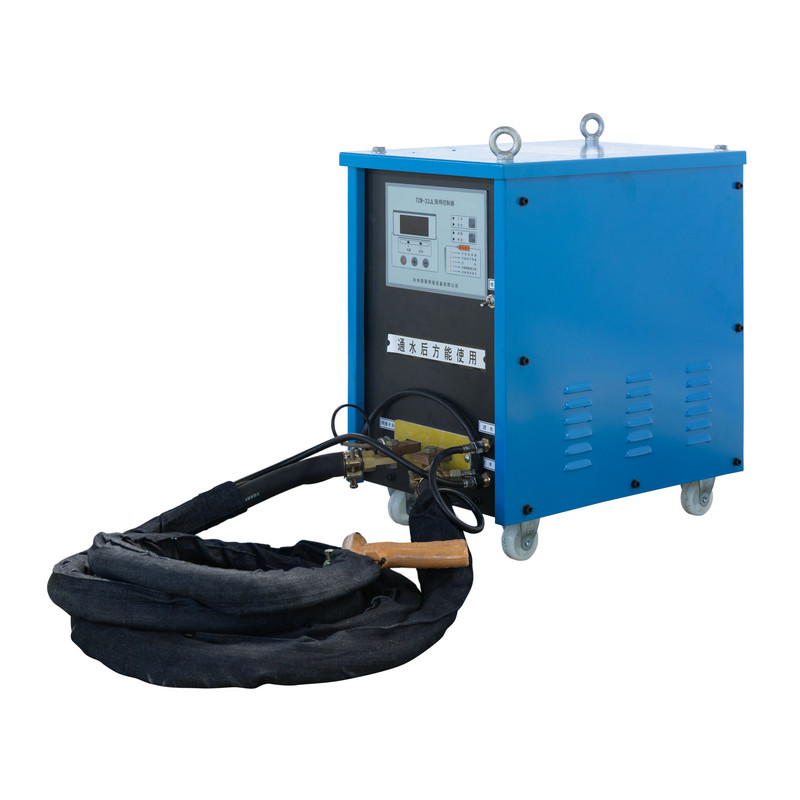
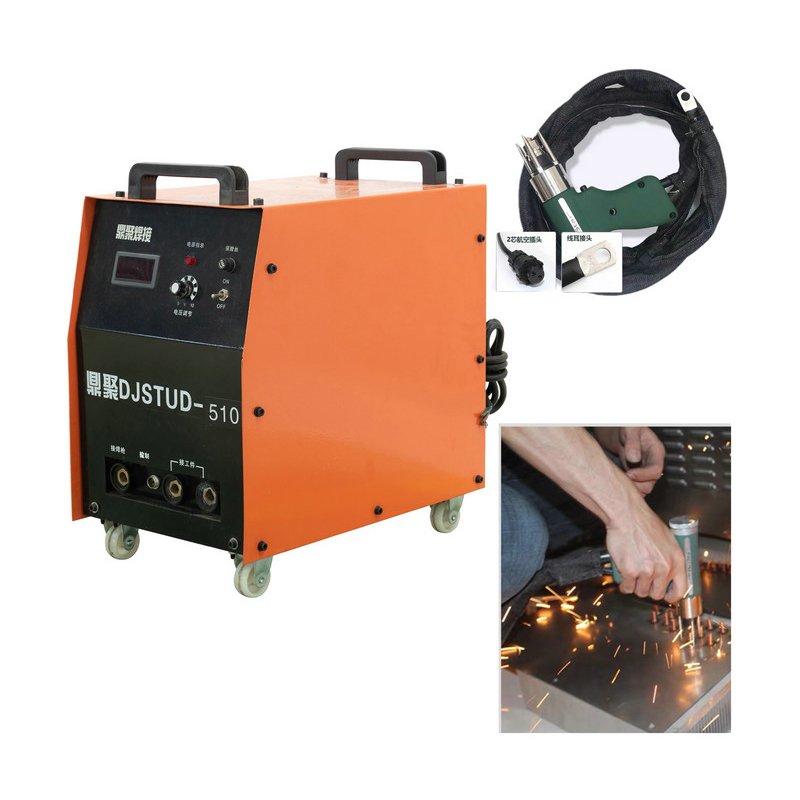
A Мобильный портативный аппарат для точечной сварки dny служит совсем другой цели, чем настольная система: он направляется к заготовке, а не наоборот. Это делает его практичным выбором для ремонта на месте, изготовления судов, установки шахты лифта и любых сценариев, когда основной металл не может быть транспортирован на стационарную станцию.
Эти устройства обычно состоят из компактного источника питания, легкого пистолета и гибкого набора кабелей, который позволяет оператору достигать неудобных углов или возвышенностей. Аккумуляторные или инверторные источники питания сделали портативные устройства значительно легче, чем более ранние конструкции на основе трансформатора, что повышает комфорт оператора во время продолжительных смен.
Компромиссы касаются главным образом рабочего цикла и максимального диаметра шпилек, поскольку для портативности требуются трансформаторы или батареи конденсаторов меньшего размера по сравнению со стационарным оборудованием. Однако для тонких панелей и крепежных элементов малого и среднего размера этот компромисс редко влияет на надежность соединений.
Приведенное ниже сравнение радаров суммирует относительные характеристики по шести эксплуатационным параметрам, оцененным по шкале, где большая площадь указывает на более высокие характеристики в этой категории.
Стационарные машины лидируют по рабочему циклу, выходной мощности и точности, поскольку их фиксированные трансформаторы могут выдерживать более сильный ток без перегрева. Портативные устройства обладают преимуществом портативности и простоты настройки, что делает их более подходящими для работы на различных рабочих площадках, а не для производства фиксированных партий.
Производственные предприятия постепенно переходят на полуавтоматические и полностью автоматические линии для сварки шпилек, поскольку затраты на рабочую силу растут, а стабильность качества становится конкурентным преимуществом. На приведенной ниже диаграмме показана приблизительная доля внедрения автоматизированного оборудования для сварки шпилек на средних и крупных предприятиях по производству металла.
Эта восходящая траектория отражает более масштабные изменения на заводах, а не какой-то один технологический сдвиг. Поскольку толщина листового металла в производстве приборов и корпусов становится тоньше, снижение тепловложения автоматический аппарат для сварки шпилек становится все более ценным для предотвращения деформации панели.
Применение значительно варьируется в зависимости от сектора в зависимости от толщины панели, плотности крепежа и требований к косметической отделке. Приведенная ниже гистограмма отражает относительную интенсивность использования в общих промышленных категориях.
Судостроение и автомобилестроение лидируют по интенсивности использования из-за большого количества креплений на больших изогнутых и плоских секциях панелей, где маркировка на обратной стороне недопустима. Производство мебели демонстрирует более легкое внедрение, главным образом потому, что меньшая плотность крепежа и более толстая заготовка снижают преимущество процесса по сравнению с традиционными методами соединения.
Выбор между стационарным и ручным оборудованием зависит от того, где проводятся работы и сколько соединений необходимо выполнить за смену. В таблице ниже приведены общие сценарии принятия решений.
| Сценарий применения | Рекомендуемая категория | Основная причина |
|---|---|---|
| Линия сборки крупносерийных панелей | Стационарный автомат | Более высокий рабочий цикл и повторяемость |
| Ремонт или техническое обслуживание на месте | Портативный портативный блок | Мобильность и быстрая настройка |
| Крепление на судне или надземной конструкции | Портативный портативный блок | Гибкая длина кабеля |
| Производство корпусов или шкафов | Стационарный автомат | Стабильная точность размещения |
| Изготовление прототипов в небольших объемах | Портативный портативный блок | Меньшая занимаемая площадь оборудования |
Предприятия со смешанным производством, например, завод, производящий как стандартные корпуса, так и специальные детали для обслуживания на месте, часто обслуживают обе категории машин, а не полагаются на одну конфигурацию.
Качество сварного шва постепенно ухудшается, прежде чем оно полностью выходит из строя, и большинство проблем связано с небольшим набором предотвратимых причин. Следующие привычки сокращают время незапланированных простоев оборудования обеих категорий.
Стационарные машины закрепляются на рабочей станции и предназначены для крупносерийного и повторяемого производства, тогда как ручные устройства являются портативными и предназначены для выполнения работ по креплению на месте или в небольших объемах, когда заготовку невозможно переместить.
Правильно настроенная точечная сварка шпилек оставляет минимальные видимые следы на обратной поверхности или вообще их не оставляет, поскольку зона термического влияния чрезвычайно локализована, а продолжительность цикла очень коротка.
Интервалы замены зависят от объема цикла и типа материала, но наконечники следует проверять при каждом появлении несоответствий сварного шва, поскольку изношенные наконечники являются одной из наиболее частых причин плохой сварки.
Многие машины поддерживают диапазон диаметров, но настройки таймера и тока необходимо перекалибровать для каждого размера, чтобы обеспечить постоянное проникновение и избежать перегрева.
Ручные устройства обычно оптимизированы для работы с материалами тонкой и средней толщины; Для обработки более толстых листов обычно требуется более высокая производительность стационарной машины.
Рекомендуемые товары
Продукт
Контактная
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province, China
QR-код