Pусский
 English
 русский
 Español

Получить цену
Получить цену
 Домой / Новости / Новости отрасли / Как сравниваются машины ООН для стыковой сварки при ручной, пневматической и оплавленной сварке?
 2026.08.25
 Новости отрасли
Соединение двух концов металлических стержней лицом к лицу без присадочного материала является одной из старейших проблем в металлообработке, и контактная стыковая сварка остается одним из наиболее надежных решений этой проблемы. Ток проходит через контактный интерфейс, в соединении накапливается тепло, а осевое давление сковывает два конца в одну сплошную деталь. В этом семействе процессов оплавление выделяется тем, что детали соединяются с контролируемым зазором, что обеспечивает образование дуги и быстрое плавление на границе раздела перед заключительным ходом ковки.
Линии волочения проволоки, арматурные заводы, трубные заводы и железнодорожные станции зависят от той или иной версии этого метода соединения, поскольку альтернативные подходы, такие как дуговая сварка с присадочным стержнем, слишком медленны или слишком нестабильны для непрерывного производства. Выбор уровня оборудования, от простого ручного зажима до полностью автоматизированной фотовспышки, во многом зависит от размера партии, поперечного сечения и того, сколько решений оператора цех хочет исключить из процесса.
В оставшейся части руководства рассматриваются три распространенных уровня оборудования для стыковой сварки, объясняется, как на самом деле разворачивается цикл оплавляющей сварки, и сравниваются реальные эксплуатационные данные по времени цикла, производительности и использованию в отрасли, чтобы производственная группа могла сопоставить возможности оборудования с производственными целями.
Машина для стыковой сварки ООН Линия организована вокруг простой идеи: по мере увеличения объема производства и размера поперечного сечения количество ручных операций, связанных с зажимом, нагревом и осадкой, должно уменьшаться. В результате этого прогресса создаются три различных уровня машин, каждый из которых предназначен для разных точек производственной кривой.
| Уровень | Принцип работы | Лучше всего подходит для |
|---|---|---|
| Ручное управление | Ручной зажим и ручной высадочный ход | Мелкие партии, мастерские, полевой ремонт |
| Пневматический | Усилие зажима и высадки, контролируемое пневматическим цилиндром | Средние партии, смешанные сечения |
| Стыковая сварка оплавлением | Автоматический цикл прошивки с запрограммированным сбоем | Непрерывное крупносерийное производство. |
На каждом уровне используется один и тот же основной принцип контактной стыковой сварки, но степень автоматизации меняет степень повторяемости качества соединения от детали к детали. В разделах ниже рассматривается каждый тип машины индивидуально, прежде чем перейти к прямому сравнению производительности.

Ручной аппарат для стыковой сварки UN1 использует ручной рычаг, который сводит два конца заготовки вместе и применяет давление осадки, как только интерфейс достигнет температуры сварки. Поскольку оператор непосредственно ощущает сопротивление через рычаг, опытные специалисты могут регулировать скорость хода на лету, что делает этот уровень хорошо подходящим для работы со смешанными материалами, где поперечное сечение часто меняется.
Этот тип станков распространен в небольших металлообрабатывающих цехах, инструментальных мастерских и ремонтных мастерских, где компактность и низкие капитальные затраты имеют большее значение, чем производительность обработки сырья. Компромиссом является повторяемость: качество соединения зависит от навыков оператора, поэтому стабильность качества от партии к партии обычно ниже, чем при использовании пневматического или оплавляющего оборудования.
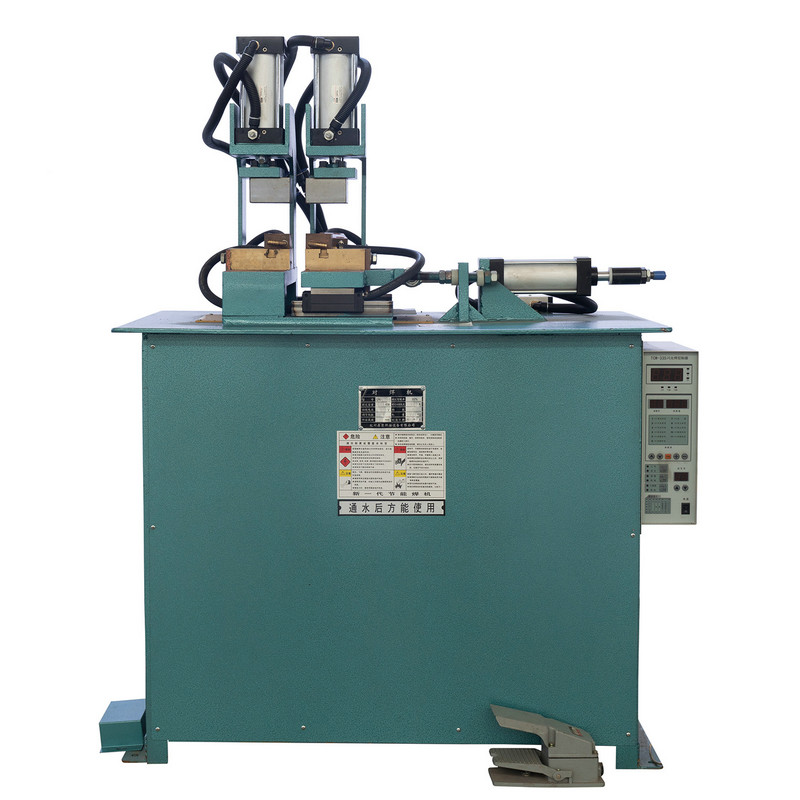
UN2 pneumatic butt welding machine replaces the manual lever with an air cylinder, so clamping force and upset stroke are delivered at a consistent, pre-set pressure rather than depending on how hard an operator pushes. This single change noticeably improves repeatability compared with hand operated equipment, while still keeping the machine simpler and less expensive than a fully automated flash welding unit.
Поскольку пневматическую систему можно настроить на стержни разного диаметра, этот уровень, как правило, служит рабочей лошадкой для производственных линий среднего объема, производящих крепеж, изделия из проволоки и небольшие конструкционные компоненты. Время цикла значительно сокращается по сравнению с ручным управлением, а снижение физических усилий также снижает утомляемость оператора при длительных сменах.
| Фактор | Типичное поведение |
|---|---|
| Зажимная сила | Настройка и повторение с помощью регулирования давления воздуха |
| Участие оператора | Загрузка, разгрузка и начало цикла |
| Идеальный размер партии | Средние, повторяющиеся производственные циклы |

Машина для стыковой сварки оплавлением UN3 автоматизирует всю последовательность действий: скорость подхода, продолжительность мигания и окончательный ход высадки контролируются запрограммированными параметрами, а не решением оператора. Этот уровень оборудования наиболее тесно связан с термином оплавление в промышленных условиях, поскольку контролируемая дуга и фаза плавления — это то, что отличает оплавляющую сварку от простой контактной стыковой сварки.
Секции рельсов, трубы большого диаметра и непрерывные линии катанки полагаются на этот уровень, поскольку он может сохранять стабильные, повторяемые параметры в тысячах последовательных сварных швов. Более высокие капитальные затраты компенсируются значительно сокращенным временем цикла и меньшей зависимостью от навыков отдельного оператора, что особенно важно, когда одно слабое соединение может остановить весь производственный цикл.
Сварку оплавлением часто описывают в общих чертах, но после программирования машины процесс следует определенной, повторяемой последовательности. Понимание каждого этапа помогает объяснить, почему электрический аппарат для стыковой сварки на этом уровне обеспечивает такие стабильные соединения по сравнению с ручными подходами.
Во время оплавления два конца приближаются достаточно близко, чтобы небольшие точки контакта дугой и быстро сгорали, генерируя локализованное тепло точно на границе раздела, а не распространяя его по объемному материалу. По достижении запрограммированного времени выплавки или смещения ход высадки сводит концы вместе с большой силой, выталкивая расплавленный и окисленный материал наружу в виде заусенца, который позже обрезается и обрабатывается заподлицо.
Выбор между ручным, пневматическим оборудованием и оборудованием для стыковой сварки оплавлением обычно сводится к пяти практическим факторам: насколько автоматизирован цикл, насколько быстро выполняется каждая сварка, сколько капитала требует машина, насколько просто ее обслуживать и насколько стабильно полученное соединение от детали к детали.
pattern is consistent with what fabricators typically report in the field: hand operated equipment scores well on capital cost efficiency and maintenance simplicity because there is little to break, but it trails on automation and cycle speed. Flash butt welding equipment inverts that pattern, trading a larger upfront investment for automation, speed, and joint consistency.
Помимо качественного сравнения, время цикла и производительность смены обычно являются решающими показателями для руководителя производства, оценивающего оборудование для стыковой сварки. В двух диаграммах ниже использованы типичные рабочие показатели для поперечного сечения стержня среднего размера.
За полную смену разрыв значительно увеличивается. Автоматизированный аппарат для стыковой сварки оплавлением может закончить смену с производительностью, примерно в четыре-пять раз превышающей производительность ручного оборудования при том же размере прутка, поэтому заводы непрерывного литья, рельсов и катанки стандартизируются на уровне оплавления, хотя первоначальная стоимость оборудования выше.
В разных отраслях используются разные уровни этого оборудования в зависимости от размера поперечного сечения, требований к допускам и длины пробега. В приведенной ниже таблице показано общее распределение мест, где оборудование для контактной сварки и контактной стыковой сварки наиболее активно используется.
Железнодорожные пути опережают друг друга, поскольку сварные соединения оплавлением хорошо выдерживают повторяющиеся циклические нагрузки, а работы на трубопроводах следуют за ними по той же причине. Производители проводов и кабелей, а также производители автомобильных компонентов, как правило, делятся на пневматические и флэш-уровни в зависимости от сечения проволоки, в то время как при изготовлении металлоконструкций по-прежнему значимо используется ручное и пневматическое оборудование для небольших объемов заказных работ.
Соответствие оборудования производственной реальности позволяет избежать двух распространенных ошибок: чрезмерных инвестиций в автоматизацию, которую не может полностью использовать цех с небольшими объемами, или недостаточного инвестирования в оборудование, которое становится узким местом при росте спроса. Несколько практических вопросов помогут сузить решение.
Многие цеха, которые переходят от прототипирования или ремонта к серийному производству, фактически со временем проходят через все три уровня, начиная с устройства с ручным управлением и, в конечном итоге, добавляя пневматические или импульсные мощности, поскольку объем заказов оправдывает инвестиции.
Независимо от уровня, некоторые правила технического обслуживания значительно продлевают срок службы оборудования и поддерживают постоянное качество соединений. Состояние электрода и зажима имеет наибольшее значение, поскольку изношенные контактные поверхности приводят к изменению сопротивления, которое напрямую отражается на качестве сварного шва.
| Задача обслуживания | Рекомендуемая частота | Почему это важно |
|---|---|---|
| Проверка челюсти зажима | Ежедневно-еженедельно | Изношенные губки вызывают непостоянный ток |
| Охлаждение system check | Еженедельно | Перегрев сокращает срок службы электродов. |
| Пневматический seal inspection | Ежемесячно | Утечки воздуха снижают надежность зажима |
| Контрольная калибровка | Ежеквартально | Сохраняет мигание и параметры ошибок точными |
Операторы, эксплуатирующие электрический аппарат для стыковой сварки, также должны регистрировать параметры цикла с течением времени, поскольку постепенный сдвиг продолжительности мигания или силы высадки часто является самым ранним признаком того, что компонент нуждается в обслуживании, прежде чем он приведет к повреждению соединения.
Стыковая сварка сопротивлением просто сжимает два нагретых конца вместе, в то время как оплавление обеспечивает контролируемую фазу дуги и плавления перед финальным ходом ковки, что обычно приводит к более узкой зоне термического воздействия и более чистому соединению.
Да, для небольших объемов работ, работ смешанного сечения или полевых ремонтных работ ручная машина остается экономически эффективной, поскольку позволяет избежать капитальных затрат и времени на настройку, связанных с автоматизированным оборудованием.
Судя по типичным данным цикла, оборудование для стыковой сварки оплавлением может выполнить сварку примерно в треть быстрее, чем пневматическая машина сопоставимого поперечного сечения, что значительно возрастает за полную производственную смену.
Стабильность в основном зависит от того, насколько точно машина выдерживает время обжига, смещение и усилие осадки в повторяющихся циклах, поэтому автоматизированные системы управления превосходят ручную регулировку при больших объемах работы.
core tasks such as clamp jaw and cooling system checks apply to all tiers, but pneumatic and flash equipment add air system and control calibration checks that hand operated machines do not require.
Производство железнодорожных, трубопроводных, проводных и кабельных систем, а также автомобильных компонентов составляет наибольшую долю использования оплавляющей сварки, в первую очередь потому, что эти приложения предполагают непрерывную работу и требования к циклическим нагрузкам, которые благоприятствуют последовательным автоматизированным соединениям.
Рекомендуемые товары
Продукт
Контактная
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province, China
QR-код