Pусский
 English
 русский
 Español

Получить цену
Получить цену
 Домой / Новости / Новости отрасли / Как сравниваются педальные и пневматические машины для точечной сварки при производстве листового металла?
 2026.08.13
 Новости отрасли
Оборудование для контактной точечной сварки обычно разделяется по способу создания и приложения силы электрода. Механические ножные педали полагаются на движение ноги оператора, передаваемое через рычаг или систему передач, тогда как пневматические устройства используют цилиндры со сжатым воздухом для обеспечения постоянного и повторяемого усилия зажима. Понимание этого различия имеет большее значение, чем думает большинство покупателей, поскольку метод приложения силы напрямую влияет на формирование самородков, разбрызгивание и срок службы электрода в течение тысяч сварочных циклов.
Кусок оборудование для точечной сварки обычно выбирается на основе трех факторов: диапазона толщины материала, ожидаемого количества ежедневных циклов и уровня квалификации оператора. Более легкий листовой металл при мелкообъемных ремонтных работах часто подходит для механических педальных узлов, в то время как непрерывные производственные линии выигрывают от стабильности давления, которую обеспечивают пневматические цилиндры.
| Категория | Источник Силы | Типичная толщина материала | Лучшее соответствие |
|---|---|---|---|
| Механическая педаль | Ножной рычаг/редуктор | 0,3–1,5 мм | Ремонтные мастерские, мелкие партии |
| Педаль шестеренчатого типа | Редукторный рычажный механизм | 0,3–2,0 мм | Производство смешанной калибра |
| Пневматический | Баллон со сжатым воздухом | 0,5–3,0 мм | Непрерывные или высокообъемные линии |
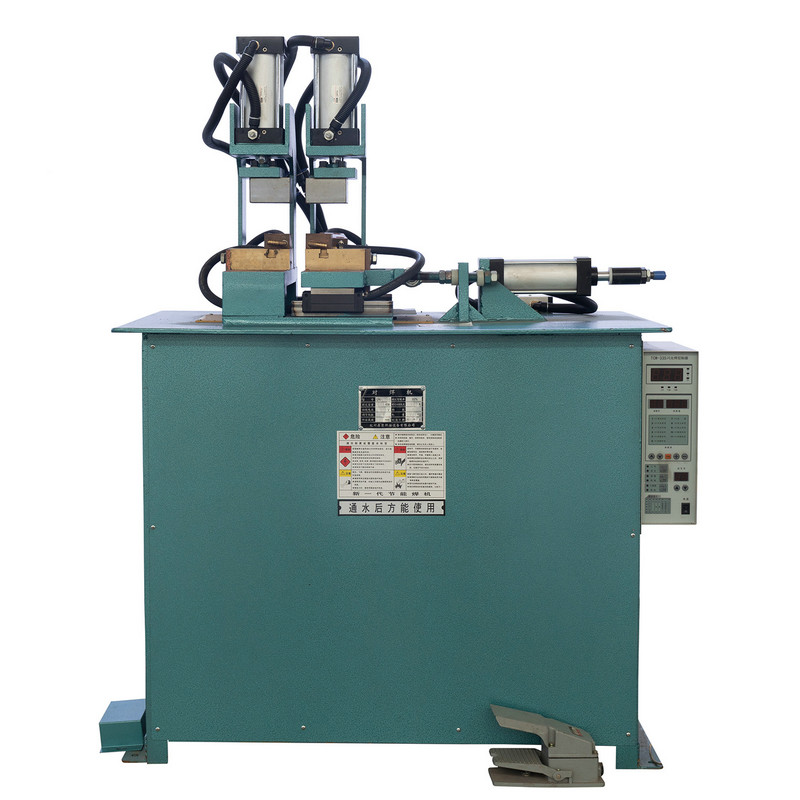
Машина точечной сварки с педалью DN представляет собой традиционную механическую категорию, в которой оператор контролирует время и давление посредством прямого давления ногой. Такая конструкция дает опытным операторам точный контроль времени выдержки на нестандартных или тонких панелях, что ценно при работе с изогнутыми частями автомобильного кузова или корпусами небольших приборов, где автоматический цикл может перегреть деликатный материал.
В этой категории конструкции с редуктором улучшают базовый рычажный механизм. DN1 Сварочный аппарат для точечной сварки с ножной педалью и зубчатой передачей использует зубчатую передачу для увеличения силы ноги оператора до того, как она достигнет рычагов электродов, что позволяет сваривать более толстый материал без чрезмерного физического напряжения. Передаточное число также сглаживает кривую силы, уменьшая вероятность неравномерного зажима, который может привести к образованию слабых самородков или выбросу металла.
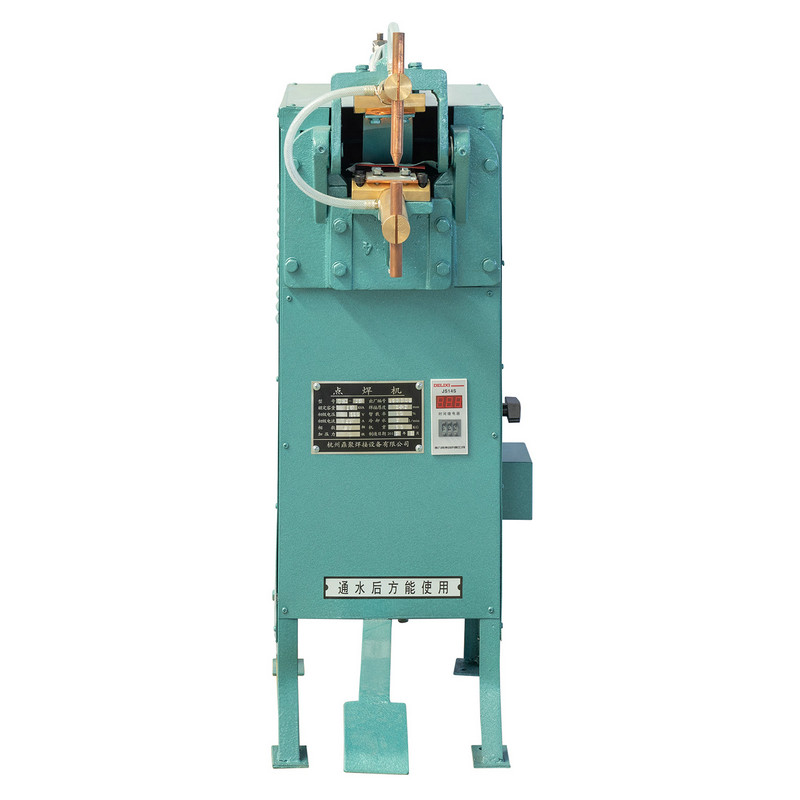
A педальный точечный сварочный аппарат Этот класс обычно предпочтителен там, где мощность электропитания ограничена, поскольку механические устройства потребляют ток только во время самого сварочного импульса, а не требуют отдельной линии подачи сжатого воздуха, непрерывно проходящей через цех.
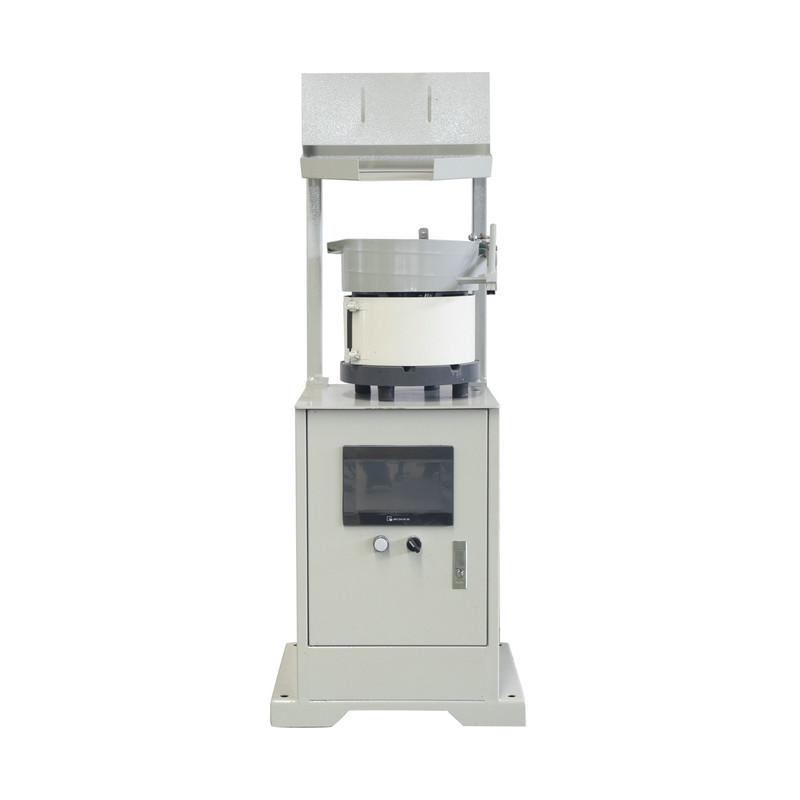
Пневматический аппарат точечной сварки DTN заменяет ручное усилие ног на пневматический цилиндр, который оказывает одинаковое зажимное давление в каждом цикле, независимо от усталости оператора в конце смены. Эта последовательность является основной причиной пневматическая точечная сварка доминирует на производстве, где ежедневно выполняются тысячи одинаковых сварных швов.

Поскольку ход цилиндра и настройки давления можно регулировать и фиксировать, пневматические агрегаты уменьшают разницу между первым сварным швом за день и последним. На практике это приводит к меньшему количеству бракованных деталей при проверке качества, поскольку диаметр стержня имеет тенденцию оставаться в более узком диапазоне по сравнению с циклами педали с ручным управлением, выполняемыми в течение восьмичасовой смены.
Каждый тип машины по-разному учитывает шесть практических критериев, которые имеют значение в цехе: постоянство усилия, скорость цикла, простота использования, портативность, экономическая эффективность и простота обслуживания. На приведенной ниже диаграмме эти относительные сильные стороны суммированы в единой шкале.
Геометрия электрода оказывает такое же влияние на качество сварки, как и сам аппарат. Выбор правильного советы точечной сварщику для основного материала и угла доступа предотвращает появление вмятин, уменьшает плотность тока в горячих точках и продлевает срок службы электродов между повязками.
| Стиль наконечника | Контактное лицо | Общее использование |
|---|---|---|
| Купол/радиусный наконечник | Закругленный, самоцентрирующийся | Общий листовой металл, изогнутые панели |
| Плоский наконечник | Полностью плоское лицо | Лист с покрытием или оцинкованный |
| Заостренный кончик | Узкое заостренное лицо | Ограниченное пространство, тонкая обшивка |
| Смещенный наконечник | Угловой хвостовик | Утопленные соединения, герметичные фланцы |
Наконечники из медного сплава остаются стандартным выбором, поскольку они сочетают в себе высокую электропроводность и достаточную твердость, чтобы противостоять образованию грибов при многократном давлении. Правка поверхности наконечника каждые несколько сотен циклов, вместо того, чтобы ждать, пока появятся видимые изъязвления, сохраняет стабильные показания сопротивления и позволяет избежать постепенного смещения в сторону самородков меньшего размера.
Крепление резьбовых соединений контактной сваркой является обычным требованием при изготовлении корпусов и шкафов. Успешные попытки резьбовые шпильки с точечной сваркой зависят от соответствия фланца основания шпильки электрододержателю, предназначенному для этой геометрии, поскольку стандартные плоские наконечники не будут правильно концентрировать ток вокруг приподнятого воротника.
Заниженные настройки тока являются наиболее частой причиной выхода из строя шпилек, из-за чего сварной шов визуально выглядит цельным, но при умеренном крутящем моменте разваливается. Короткий цикл испытаний в начале каждой смены позволяет избежать такого результата для всей производственной партии.
Покупатели исследуют цена аппарата точечной сварки Диапазоны часто предполагают, что пневматические агрегаты просто стоят дороже по всем направлениям, но реальным фактором является мощность трансформатора и рабочий цикл, а не только силовой механизм. Относительный индекс инвестиций для трех типов машин иллюстрирует общую картину.
additional cost of a pneumatic system reflects the air cylinder assembly, pressure regulation valves, and typically a heavier transformer needed to sustain faster cycling. For shops running under a few hundred welds per day, a mechanical pedal unit often reaches payback faster simply because the lower purchase price does not require a corresponding compressed air infrastructure investment.
Оборудование для точечной сварки охватывает широкий спектр отраслей производства, хотя концентрация использования варьируется в зависимости от отрасли. В приведенной ниже таблице показано типичное распределение задач точечной сварки по общим секторам.
Стабильность качества сварного шва естественным образом снижается по мере износа наконечников электродов, но скорость снижения резко различается в зависимости от того, соблюдается ли процедура правки. На линейной диаграмме сравнивается стабильность сварных швов на протяжении десяти тысяч циклов при двух подходах к техническому обслуживанию.
gap between the two lines widens steadily after roughly four thousand cycles, which is the point where an undressed tip typically begins mushrooming enough to reduce current density below the level needed for a full nugget diameter.
Вместо того, чтобы выбирать, основываясь только на цене, краткий структурированный процесс помогает сопоставить оборудование для точечной сварки фактическим производственным потребностям.
final step, not shown separately above, is always a physical test weld followed by a peel or chisel check to confirm nugget penetration before committing to a full production run.
Магазины, которые ведут простой журнал технического обслуживания, даже простой бумажный контрольный список, привязанный к счетчикам циклов, постоянно сообщают о меньшем количестве незапланированных простоев, чем те, которые полагаются на реактивный ремонт после видимого нарушения качества.
Педальный аппарат для точечной сварки дает оператору прямой тактильный контроль времени выдержки, что полезно при работе с тонкими или нестандартными панелями, где автоматический пневматический цикл может перегреть материал. Это также позволяет избежать необходимости в линии подачи сжатого воздуха.
Насадки следует заправлять задолго до появления видимых грибовидных изменений, обычно каждые несколько сотен циклов, в зависимости от материала и текущих настроек, и полностью заменять, как только диаметр заточки превысит рекомендуемый максимум для данного размера насадки.
Покрытия и краска увеличивают электрическое сопротивление в месте соединения, поэтому покрытие следует сначала удалить в точке контакта или слегка увеличить настройки тока, чтобы компенсировать это, а затем провести испытание на крутящий момент для подтверждения целостности соединения.
Не обязательно. Цена обычно отражает мощность трансформатора, рабочий цикл и постоянство подачи усилия, а не качество сварки само по себе. Правильно подобранный недорогой механический агрегат может превзойти крупногабаритную пневматическую машину при выполнении работ небольшой толщины.
most common causes are worn or mushroomed electrode tips, fluctuating air line pressure due to a shared compressor system, or incorrect dwell time settings for the material thickness being welded.
Рекомендуемые товары
Продукт
Контактная
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province, China
QR-код