Pусский
 English
 русский
 Español

Получить цену
Получить цену
 Домой / Новости / Новости отрасли / Как промышленные охладители защищают системы точечной сварки от перегрева
 2026.08.07
 Новости отрасли
По своей сути каждая контактная точечная сварка представляет собой контролируемое термическое событие. Короткий, интенсивный импульс тока проходит через два перекрывающихся металлических листа, и сопротивление на их границе генерирует достаточно тепла, чтобы сплавить их вместе за долю секунды. О чем операторы редко задумываются, так это о том, куда уходит все это тепло после выполнения сварки. Оно не исчезает. Он излучается в электроды, в трансформатор, в окружающую раму и, в конечном итоге, в окружающий воздух производственного цеха.
При одиночном сварном шве это не проблема. На производственной линии, выполняющей несколько тысяч сварных швов в смену, накопленная тепловая нагрузка становится самым большим ограничением производительности машины. Наконечники электродов теряют форму быстрее, чем ожидалось, обмотки трансформатора нагреваются выше номинального допуска, а шкафы управления начинают выдавать тепловые неисправности в самые загруженные часы дня. Правильный размер охладитель Именно это не позволяет этой тепловой нагрузке стать производственной проблемой, а не фоновым неудобством.
Зависимость между температурой и качеством сварки не является линейной. Когда температура электрода выходит за пределы стабильного рабочего диапазона, контактное сопротивление на кончике начинает колебаться от сварного шва к сварному шву, что проявляется на выходе из электрода в виде непостоянного размера самородков, выталкивания и маркировки листа. Таким образом, управление температурным режимом не является вспомогательной задачей, связанной с процессом сварки. Это функциональная часть самой системы качества сварки, и она заслуживает того же инженерного внимания, что и программирование усилия электрода или тока.
Прежде чем выбирать какое-либо охлаждающее оборудование, полезно понять, сколько электроэнергии на самом деле получает аппарат точечной сварки от источника питания, поскольку потребляемая сварщиком сила тока является единственным лучшим показателем того, сколько тепла будет генерировать система. Операторы постоянно задают этот вопрос: сколько ампер потребляет сварщик по сравнению с другим цеховым оборудованием, которое они уже используют в тех же цепях? Ответ сильно варьируется в зависимости от класса машины, рабочего цикла и силы электрода, но общие закономерности сохраняются во всей отрасли.
Легкий аппарат для точечной сварки с педальным управлением, используемый для корпусов из листового металла или небольших кронштейнов, обычно потребляет умеренный ток первичной линии, поскольку его импульсы вторичного тока короткие и рабочий цикл низкий. Среднее настольное устройство, используемое в общем производстве, потребляет значительно больше, что отражает его более крупный трансформатор и более высокий выходной ток вторичной обмотки. Тяжелые промышленные многоточечные системы, используемые при сборке кузовов автомобилей, получают наибольшую выгоду, поскольку они обеспечивают практически непрерывную циклическую работу нескольких сварочных головок.
Для контекста полезно сравнить потребляемую мощность сварочного усилителя с инструментами совершенно другой категории. Высокоскоростная шлифовальная машина потребляет небольшой постоянный ток без каких-либо циклических всплесков, поскольку это двигатель непрерывного действия, а не импульсная резистивная нагрузка. Если разместить их рядом на диаграмме, станет понятно, почему сварщикам, в отличие от шлифовальных машин, требуется специальное планирование контура и активное охлаждение, а не только пассивная конвекция воздуха.
Разрыв между шлифовальной машиной и тяжелой многоточечной системой показывает, почему планирование инфраструктуры охлаждения должно соответствовать классу машины, а не рассматриваться как единая общая спецификация. Предприятию, объединяющему несколько типов сварщиков в одном контуре охлаждения, необходимо подобрать размер этого контура вокруг самых тяжелых тяговых агрегатов с запасом для одновременной работы, а не средним значением.
Большинство промышленных установок точечной сварки полагаются на систему охлаждения с замкнутым контуром, а не на прямоточную водопроводную воду, как по соображениям стабильности, так и по экологическим соображениям. В замкнутом контуре одна и та же охлаждающая жидкость непрерывно циркулирует между сварочным аппаратом и охладителем, обмениваясь теплом с окружающим воздухом или вторичным водяным контуром охладителя, а не сбрасывается в дренаж. Сам хладагент обычно представляет собой очищенную воду или смесь воды и гликоля, выбранную для предотвращения образования накипи и биологического роста внутри узких проходов электродов.
Базовому циклу легко следовать, даже несмотря на то, что оборудование внутри него спроектировано с довольно жесткими допусками. Охлаждающая жидкость поступает в сварочный аппарат с контролируемой температурой подачи, поглощает тепло, проходя через электрододержатели, корпус трансформатора и шкаф управления, а затем возвращается в охладитель более теплой, чем она вышла. Чиллер извлекает это тепло и отправляет охлаждающую жидкость обратно с заданной температурой, и цикл повторяется непрерывно в течение смены.
Три фактора определяют, действительно ли этот контур поддерживает стабильную температуру при производственной нагрузке: мощность охладителя относительно пикового отвода тепла, скорость потока через каналы электродов и тепловая масса резервуара, амортизирующая кратковременные пики. Занижение размера любого из этих трех параметров приводит к повышению температуры подачи охлаждающей жидкости в течение смены, что является именно тем типом неисправности, который операторы отмечают, поскольку стабильность сварного шва постепенно ухудшается во второй половине дня по сравнению с утром.
Не каждый сварщик использует активное жидкостное охлаждение. Установки малой мощности с низкими рабочими циклами часто полагаются на естественную конвекцию и ребристый радиатор вокруг держателей электродов, чего достаточно, если сварщику не приходится работать непрерывно. Как только объем производства превышает определенный порог, аппарат для точечной сварки с водяным охлаждением становится более практичным выбором, поскольку жидкая охлаждающая жидкость отводит тепло от наконечника гораздо эффективнее, чем это может сделать неподвижный воздух.
Компромиссом является дополнительная сложность. Аппарат для точечной сварки с водяным охлаждением нуждается в водопроводе, охладителе или источнике воды, периодическом обслуживании охлаждающей жидкости и контроле на предмет утечек или засоров, чего нет в аппарате с воздушным охлаждением. Взамен он поддерживает значительно более высокие рабочие циклы, более длительное время непрерывной работы и более стабильную температуру электродов в течение смены, что напрямую влияет на производительность и повторяемость сварки на любой линии, работающей с объемами, превышающими легкие нагрузки.
| Фактор | Сварочный аппарат с воздушным охлаждением | Сварочный аппарат с водяным охлаждением |
|---|---|---|
| Типичный рабочий цикл | от 10 до 25 процентов | от 40 до 80 процентов |
| Температурная стабильность электрода | Снос при постоянной нагрузке | Держится в узкой полосе |
| Оптимальный объем | Низкая громкость, прерывистая | От средней до высокой громкости, непрерывно |
| Объем технического обслуживания | Минимальные проверки на наличие пыли и воздушного потока | Охлаждающая жидкость, фильтры, насос, обслуживание чиллера |
| Первоначальная стоимость оборудования | Нижний | Высшее |
Предприятия, обдумывающие это решение, обычно обнаруживают, что дополнительные инвестиции в промышленный охладитель воды для сварки окупается, как только сварщик отработает достаточное количество смен, и частота замены электродов и доработка из-за непоследовательных самородков начинают отображаться как повторяющиеся позиции. Ниже этого порогового значения более разумным выбором остается более простая конфигурация с воздушным охлаждением.
Правильный выбор чиллера означает, что нужно не только учитывать номинальные характеристики сварщика, указанные на паспортной табличке, но и учитывать, как на самом деле ведет себя тепловая нагрузка в течение всей смены. Сварщик, работающий с перерывами с паузами между партиями, производит совсем другой температурный профиль, чем тот, который работает непрерывными циклами подряд на автоматизированной линии. Чиллер меньшего размера может идти в ногу со временем в течение первого часа смены, а затем постепенно терять позиции, поскольку резервуар накапливает тепло быстрее, чем охладитель может его отвести.
На приведенной ниже диаграмме показана репрезентативная картина для восьмичасовой смены, в которой сравнивается температура подачи охлаждающей жидкости при использовании чиллера подходящего размера с системой, работающей без него, полагаясь только на конвекцию окружающей среды через открытый резервуар.
При правильно подобранном охладителе температура подачи стабилизируется после первого часа и держится в узком диапазоне до конца смены. Без него температура постоянно растет и никогда не выходит на плато, что является механизмом отклонения качества дневной смены, которое многие производственные группы замечают, не связывая это сразу с производительностью охлаждающей жидкости.
Охладитель правильного размера обеспечивает полную эффективность только в сочетании с регулярным обслуживанием аппарата для точечной сварки. Охлаждающая жидкость, которая остается неизменной в течение нескольких месяцев, накапливает минеральные отложения и биологический рост внутри узких проходов электродов, постепенно ограничивая поток, даже если сам охладитель работает нормально. Это одна из наиболее распространенных причин постепенного перегрева, которую неправильно диагностируют как неисправность охладителя, когда фактическое ограничение находится ниже по потоку в собственных каналах охлаждения сварщика.
Картина по этим пяти измерениям согласуется с тем, что показывает большинство журналов технического обслуживания на практике: охлаждаемые системы обмениваются более высокой нагрузкой на техническое обслуживание со значительно более длительным сроком службы электродов, более устойчивым рабочим циклом и более стабильными результатами сварки, что в большинстве производственных сред является выгодным обменом, если объем оправдывает это.
Незапланированные простои — это тот случай, когда стоимость недостаточного охлаждения становится наиболее заметной в производственном отчете. На приведенной ниже диаграмме сравниваются средние ежемесячные простои, связанные с температурными проблемами, в трех распространенных конфигурациях охлаждения на основе моделей, типичных для производственных сред, работающих в несколько смен.
Сокращение с четырнадцати часов до двух часов ежемесячного простоя из-за перегрева не является дополнительным выигрышем. В течение всего года эта разница представляет собой несколько дополнительных производственных дней, компенсируемых исключительно за счет сопоставления мощности охлаждения с фактической нагрузкой машины.
В хорошо спланированном производственном цеху охладитель располагается достаточно близко к сварочной станции, чтобы свести к минимуму длину трубопровода охлаждающей жидкости, что снижает как потери давления, так и объем охлаждающей жидкости, температуру которой необходимо контролировать. Более длинные расстояния между охладителем и сварочным аппаратом создают больше возможностей для увеличения тепла в линии подачи и падения давления, что снижает скорость потока на концах электродов, и то и другое противоречит прямому назначению системы охлаждения.

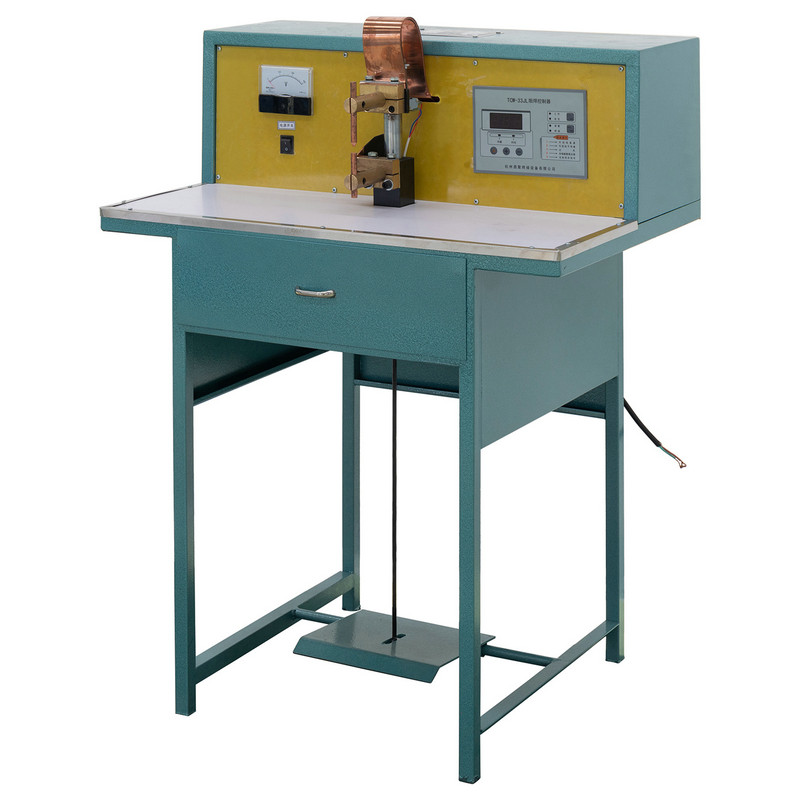
A аппарат для точечной сварки оснащен выделенными линиями подачи и возврата охлаждающей жидкости
Размещение резервуара также имеет большее значение, чем может показаться. Резервуар, расположенный там, где он получает значительное количество лучистого тепла от собственного трансформатора сварщика, работает против охладителя, а не вместе с ним, заставляя охладитель бороться с дополнительным источником тепла, которого при лучшем размещении можно было бы полностью избежать.
Это сильно зависит от класса машины. Легкий педальный аппарат для точечной сварки обычно потребляет ток от 20 до 35 ампер, средний настольный аппарат - от 40 до 55 ампер, а тяжелая промышленная многоточечная система может достигать тока от 60 до 100 ампер и более. Это значительно выше, чем у инструментов непрерывного действия, таких как высокоскоростная шлифовальная машина, которая обычно потребляет ток менее 10 ампер, поскольку сварщики выдают короткие импульсы сильного тока, а не постоянную нагрузку.
Нет. Сварочные аппараты малой мощности с малыми рабочими циклами и прерывистым использованием часто надежно работают только с воздушным охлаждением. Охладитель становится целесообразным, когда рабочий цикл, частота сварки или время непрерывной работы достигают точки, когда естественная конвекция больше не может поддерживать температуру электродов и трансформатора в стабильном диапазоне.
Открытый контур забирает пресную воду и сбрасывает ее за один проход, что приводит к потере воды и не обеспечивает контроля температуры за пределами условий поступающей подачи. Замкнутый контур непрерывно рециркулирует одну и ту же охлаждающую жидкость через охладитель, поддерживая постоянную температуру подачи и избегая постоянного потребления воды.
Это зависит от типа охлаждающей жидкости и условий эксплуатации, но большинство предприятий ежемесячно проверяют концентрацию и прозрачность и планируют полную замену охлаждающей жидкости не реже одного или двух раз в год, чаще в условиях более жесткой воды или в средах с интенсивным использованием, где накипь накапливается быстрее.
Постепенное повышение температуры подачи охлаждающей жидкости в течение смены, несоответствие размера сварочного узла позднее в тот же день по сравнению с утром, а также более частая заправка или замена электродов являются наиболее распространенными ранними индикаторами того, что мощность охлаждения не соответствует производственной нагрузке.
Рекомендуемые товары
Продукт
Контактная
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province, China
QR-код