Pусский
 English
 русский
 Español

Получить цену
Получить цену
 Домой / Новости / Новости отрасли / Как сварочные роботы-манипуляторы, конвейеры для гаек LSN и машины для шовной сварки FN создают более интеллектуальные производственные линии
 2026.07.23
 Новости отрасли
На практике определение машинной сварки относится к процессу соединения, при котором механическое или программируемое оборудование управляет дугой, давлением или траекторией шва, а не человек, держащий горелку или пистолет вручную. Оператор задает параметры один раз, машина повторяет их тысячи раз, и в результате получается соединение, прочность и внешний вид которого не дрейфуют от первой доли до десятитысячной. Это отличается от ручной сварки, где усталость, дрожь рук и непостоянная скорость перемещения создают различия при переходе от одного сварного шва к другому.
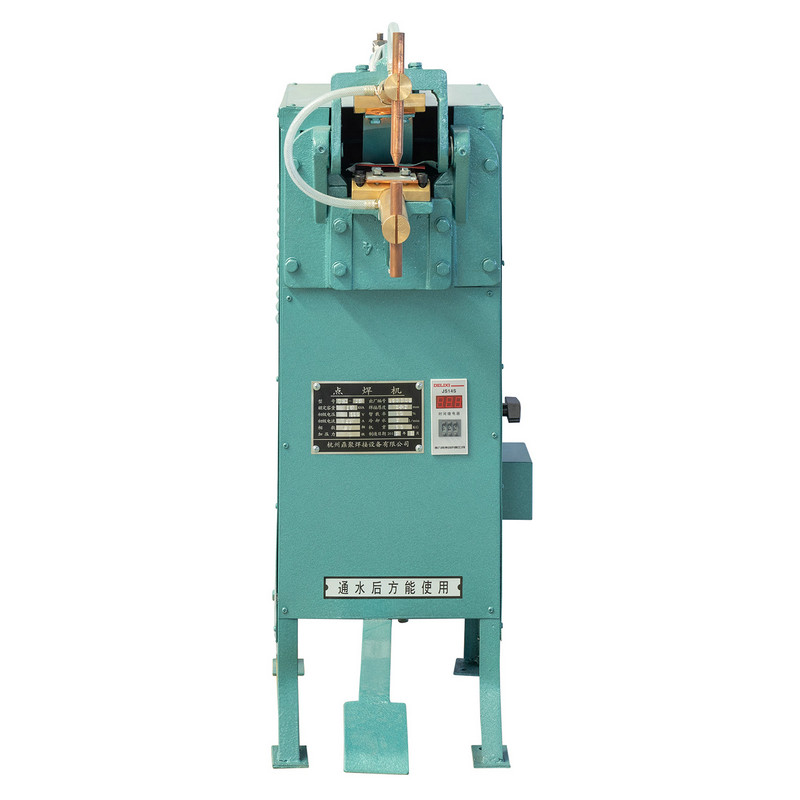
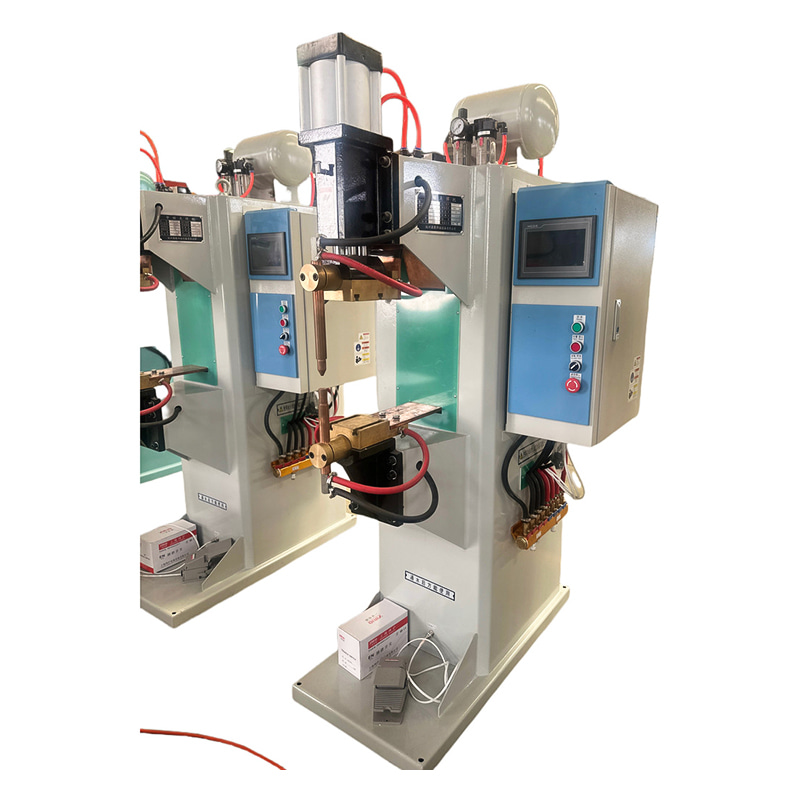
В заводском контексте машинная сварка обычно проявляется в трех формах: роботизированные ячейки для дуговой или точечной сварки, аппараты контактной сварки с фиксированным положением и аппараты для сварки непрерывным швом. У каждого своя роль. А роботизированная рука обрабатывает сложные трехмерные пути соединения. Сварщик контактной или шовной сварки обрабатывает плоские повторяющиеся соединения на высокой скорости. Конвейерная или подающая система удерживает небольшие детали, такие как гайки или шпильки, в нужном положении, при этом рабочий не достает приспособления вручную. Когда эти три категории объединяются в одну линию, завод получает такой уровень повторяемости, с которым не могут сравниться станции с ручным управлением.
сварочный роботизированный манипулятор — это компонент, который большинство людей представляет себе, когда слышат «автоматическая сварка». Это многоосный манипулятор, который перемещает горелку, пистолет или держатель электрода по запрограммированной траектории, повторяя одно и то же движение с точностью до долей миллиметра в каждом цикле. В отличие от фиксированной сварочной головки, рука может обходить углы, наклоняться под неудобными углами и переключаться между несколькими программами сварки без переоснащения.

Роботизированная ячейка точечной сварки обычно оправдана, когда деталь имеет более нескольких повторяющихся сварных швов за цикл, когда геометрия соединения трехмерна или когда человеку трудно постоянно достичь места сварки в течение всей смены. Рамы из листового металла, компоненты шасси, кронштейны и корпуса являются распространенными кандидатами, поскольку они сочетают в себе несколько коротких сварных швов в нескольких плоскостях.
| Заблуждение | Практическая реальность |
|---|---|
| Роботизированные руки подходят только для крупносерийного производства | Ячейки с быстрым переключением программ также поддерживают смешанные партии меньшего объема. |
| Для программирования каждый раз требуется выделенный инженер | Многие обучающие подвески и инструменты автономного программирования позволяют обученным операторам корректировать траектории. |
| Роботизированная сварка устраняет необходимость в проверках качества | Стабильный результат по-прежнему требует периодического размерного и визуального контроля. |
Обращение с крепежными деталями легко упустить из виду, однако это одна из наиболее частых причин остановок линий при сборке и сварке. Ан Транспортер для орехов LSN решает эту проблему путем сортировки, ориентации и доставки гаек по вибрационному или гусеничному пути, чтобы роботизированная рука, пистолет для сварки гаек или ручная станция всегда получали правильно ориентированную деталь именно в тот момент, когда она необходима.
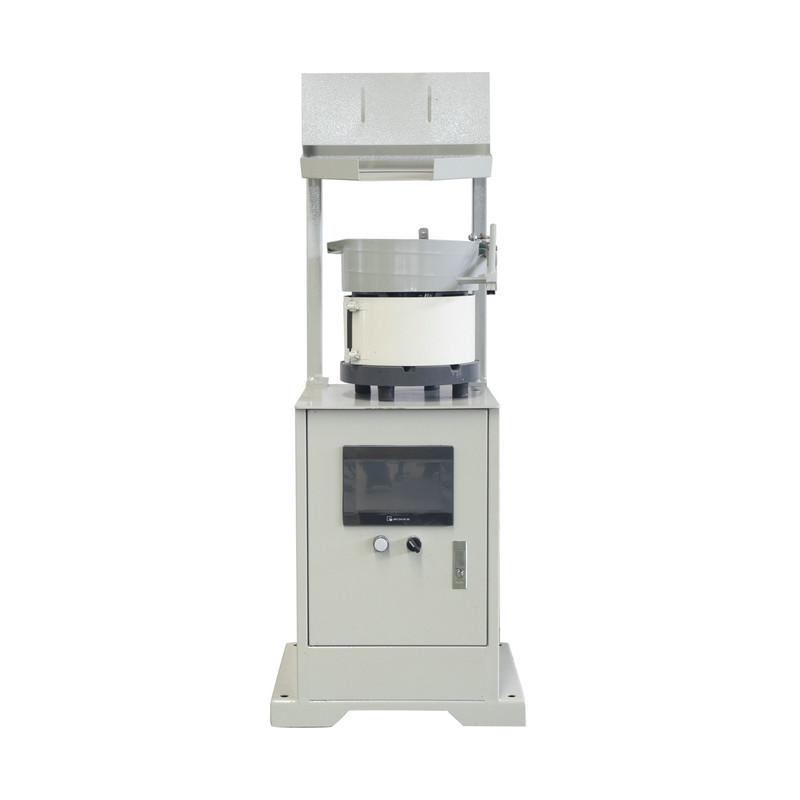
Автоматический податчик гаек, построенный на конвейерной дорожке, обычно последовательно выполняет четыре операции: складирование, сортировку по ориентации, разделение отдельных деталей и доставку к месту сварки. Поскольку эти этапы выполняются механически, линия не зависит от того, что оператор вручную выбирает и размещает небольшое оборудование, что является одновременно медленным процессом и частым источником пропуска или двойной подачи деталей.
| Ручная подача орехов | Доставка орехов по конвейеру |
|---|---|
| Оператор вручную подбирает и ориентирует каждую гайку. | Ориентация трека происходит автоматически перед доставкой |
| Скорость подачи ограничена усталостью и вниманием оператора. | Скорость подачи соответствует времени цикла сварочной ячейки. |
| Более высокий риск пропуска или двойной подачи деталей | Датчики подтверждают поставку единичных изделий перед каждым циклом |
В сочетании с роботизированной рукой конвейер по сути становится цепочкой поставок руки. Если механизм подачи останавливается, вместе с ним останавливается и весь последующий сварочный цикл, поэтому надежность механизма подачи часто является решающим фактором в том, достигнет ли автоматизированная линия своей ежедневной производительности.
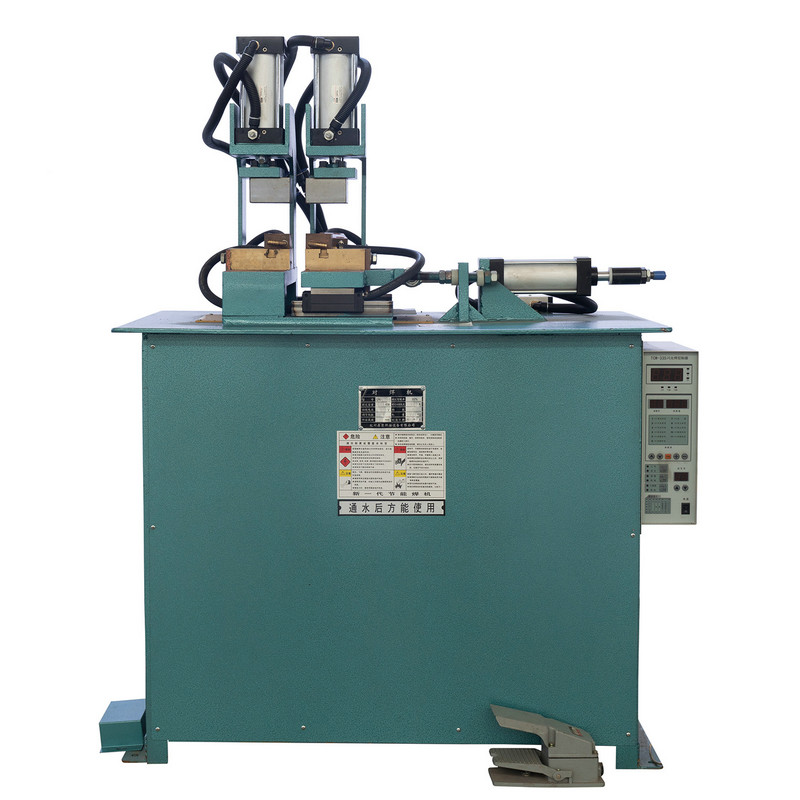
Если роботизированный манипулятор и конвейер для гаек обрабатывают отдельные, поточечные соединения, Машина для сварки швов FN Создан для другой задачи: создание непрерывных, перекрывающихся серий контактных сварных швов вдоль линии стыка, образующих фактически герметичный или структурно непрерывный шов. Это стандартный подход для резервуаров, воздуховодов, бочек и других деталей, которым требуется герметизированная или равномерно прочная кромка, а не серия отдельных точечных сварных швов.
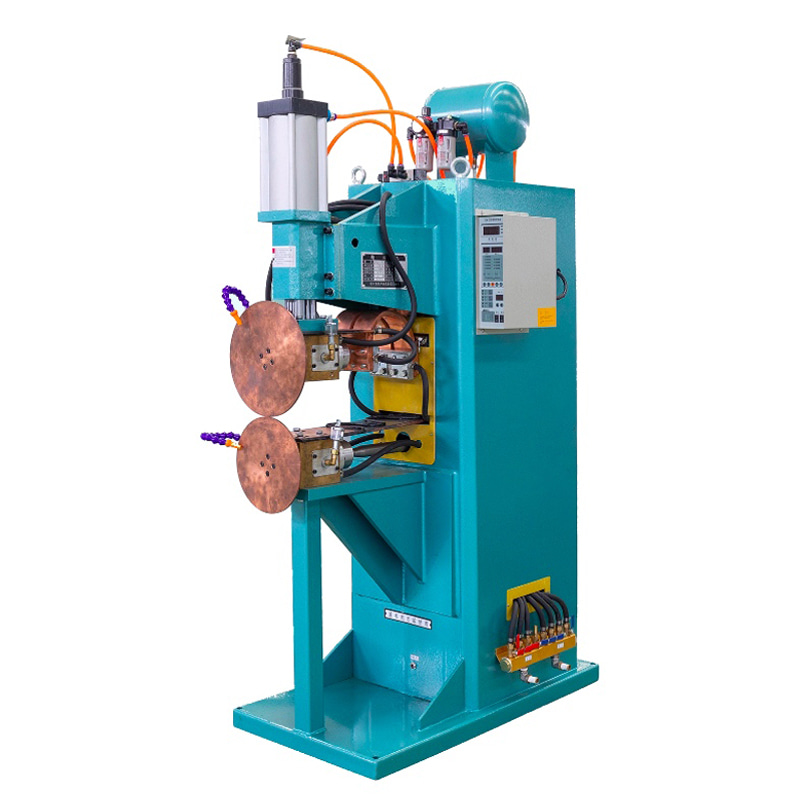
Управляет степенью перекрытия между последовательными сварочными точками вдоль шва.
Определяет проникновение самородков и помогает предотвратить выталкивание на кромке шва.
Влияет на срок службы электродного круга и его стабильность в ходе длительных производственных циклов.
Непрерывная шовная сварка оценивается не столько по индивидуальной прочности сварного шва, сколько по однородности по всей длине соединения. Шов с равномерным расстоянием между кусочками и постоянным перекрытием гораздо лучше противостоит утечкам и концентрации напряжений, чем шов с неравномерным шагом, даже если самые сильные отдельные точки в каждом шве одинаковы.
value of combining these three machine types shows up most clearly when they are mapped as a single flow rather than treated as separate stations. A typical integrated cell might move a part from raw material staging, through fastener delivery, into robotic joining, and finally through seam finishing and inspection.
Питающие и роботизированные станции обычно являются двумя точками, за которыми стоит следить наиболее внимательно, поскольку стойло на любой из них останавливает все, что находится ниже по течению. Станции сварки швов и проверки качества, как правило, работают в более стабильном режиме, если на них поступает постоянная поставка соединенных деталей.
table below reflects general patterns reported across automated resistance welding lines rather than any single facility, and is meant as a planning reference rather than a guarantee.
| Метод | Типичный тип соединения | Лучший подходящий объем | Участие оператора |
|---|---|---|---|
| Ручная дуговая или точечная сварка | Точечный или короткий шов | От низкого до умеренного | Непрерывно, руками |
| Роботизированный arm welding cell | Многоточечный, 3D-путь | От умеренного до высокого | Загрузка, мониторинг, переключение |
| Непрерывный шов welding machine | Длинный, равномерный шов. | Высокие, повторяющиеся части | Настройка и периодические проверки |
Автоматизация сварочного производства Автоматизированные линии контактной сварки Роботизированный Spot Welding Cell
Стоимость автоматизированного сварочного оборудования окупается за счет времени безотказной работы, а не только за счет скорости исходного цикла. Линия, которая работает быстро, но дважды в смену останавливается из-за заклинивания питателей или смещения электродов, будет уступать немного более медленной линии, работающей без перерывов. Три привычки отличают надежные линии от ненадежных.
Обучение также имеет такое же значение, как и само оборудование. Операторы, которые понимают, почему механизм подачи застревает или почему смещается шаг сварного шва, могут исправить незначительные проблемы, прежде чем они перерастут в полную остановку, что позволяет автоматизированной сварочной линии приблизиться к проектной производительности в течение всего производственного года.
Роботизированная рука перемещает резак или пистолет по запрограммированному пути по нескольким осям, что подходит для сложных или трехмерных соединений. Аппарат для сварки фиксированным сопротивлением применяет давление и ток в заданных точках или вдоль фиксированной траектории шва, что подходит для плоских, повторяемых соединений на высокой скорости.
Ручное размещение происходит медленнее, более подвержено пропущенным деталям или их двойной подаче, а также ограничивается усталостью оператора в течение смены. Конвейерный питатель поддерживает постоянную скорость подачи, соответствующую циклу сварки, и снижает вероятность неправильной подачи.
Непрерывная сварка швов приводит к образованию перекрывающихся сварных точек, которые образуют однородный, часто герметичный шов, в то время как отдельные точечные сварные швы оставляют зазоры между соединениями. Шовная сварка предпочтительна там, где герметичность или постоянная прочность конструкции имеют большее значение, чем прочность изолированного соединения.
Застревание в питателе и смещение позиционирования робота являются двумя наиболее распространенными причинами, возникающими на автоматизированных линиях. И то, и другое обычно решается посредством плановых проверок, а не посредством оперативного ремонта после остановки.
Да, при условии, что ячейка поддерживает быстрое переключение программ между номерами деталей. Это больше зависит от программирования и гибкости приспособлений, чем от самого оборудования роботизированной руки.
Рекомендуемые товары
Продукт
Контактная
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province, China
QR-код